
Sprawdź naszą aplikację:

Reklama
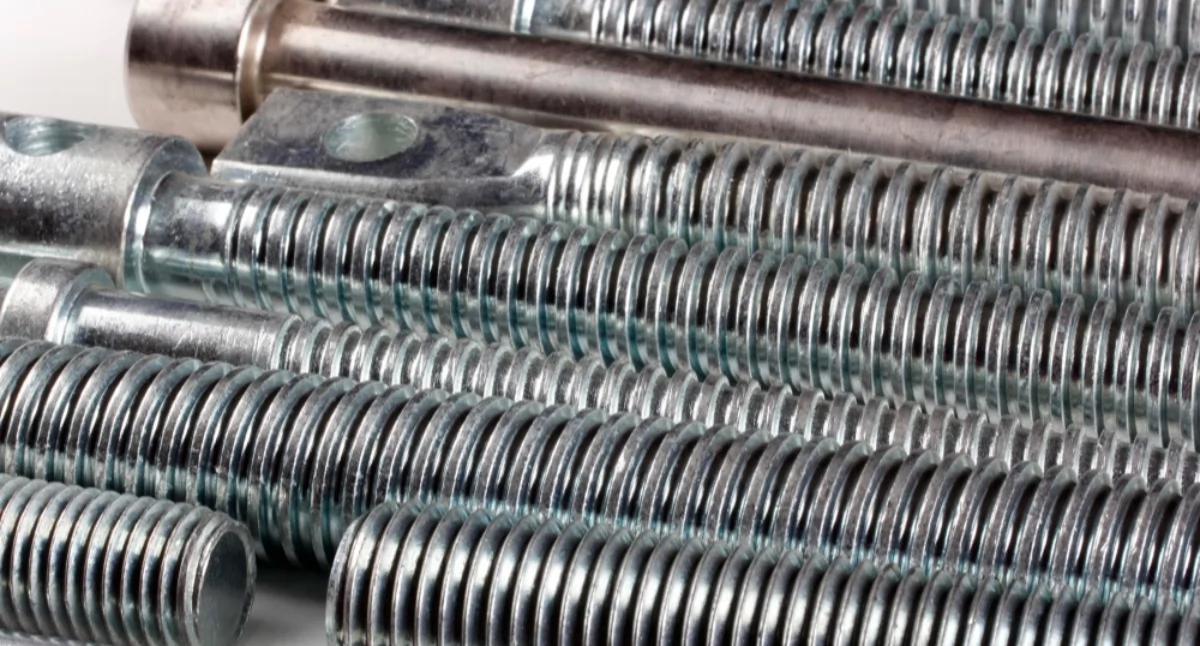
Pręty gwintowane DIN 976 na wymiar – kiedy warto zamawiać je u producenta?
20/10/2026 19:28
Spis treści
Pręt gwintowany zamawia się zwykle bez namysłu – wymiar z katalogu, klasa 8.8, długość metr albo dwa, i pozycja jest zamknięta. Ten schemat sprawdza się, dopóki projekt nie postawi wymagania, którego na półce nie ma: nietypowej długości, wyższej klasy, stali stopowej albo powłoki, która zmienia gwint. Wtedy okazuje się, że od tego, gdzie zamówisz pręt, zależy nie tylko cena, ale też to, czy dostaniesz go w terminie i czy w ogóle da się go wykonać. Właśnie w tych sytuacjach zakup bezpośrednio u producenta przestaje być opcją, a staje się jedyną sensowną drogą.
Co obejmuje norma DIN 976
DIN 976 opisuje pręty gwintowane z gwintem metrycznym na całej długości. Zakres wymiarowy sięga od M4 do M80. Norma wyznacza geometrię gwintu, ale nie przesądza, z jakiego materiału pręt powstanie ani w jakiej długości zostanie wykonany. To pole, w którym projekt może wymagać znacznie więcej, niż oferuje standardowa półka handlowa.
Granica między pozycją katalogową a wyrobem na wymiar przebiega zwykle tam, gdzie pojawia się jeden z poniższych wymogów:
- długość inna niż handlowa 1000 czy 2000 mm
- klasa 10.9 zamiast standardowej 4.8 czy 8.8
- stal nierdzewna A2, kwasoodporna A4 albo stal stopowa 42CrMo4 lub 25CrMo4
- gwint inny niż zwykły metryczny – drobnozwojny, trapezowy, calowy lub lewozwojny
- cynkowanie ogniowe zamiast galwanicznego
- obróbka końcówek – fazowanie, podtoczenia, gwint niepełny lub jednostronny
Dlaczego długość na wymiar ma znaczenie
Najczęstszy powód zamówienia na wymiar to długość, która nie mieści się w typoszeregu handlowym. Cięcie pręta z dwumetrówki na budowie wydaje się proste, ale pociąga za sobą konsekwencje: odpad materiałowy, ostry i niezabezpieczony przekrój na końcu oraz ryzyko uszkodzenia pierwszych zwojów gwintu. Przy prętach ocynkowanych cięcie dodatkowo przerywa powłokę – odsłonięty przekrój traci ochronę antykorozyjną dokładnie w miejscu, które najtrudniej później zabezpieczyć. Przy pozycjach powtarzalnych – kotwach, wieszakach, zawiesiach instalacyjnych – te drobne straty sumują się w wymierny koszt i czas.
Reklama
Pręt wykonany w długości docelowej trafia na montaż gotowy: przycięty, ze sfazowaną końcówką, z zachowaną powłoką i bez odpadu po stronie klienta. Dochodzi aspekt logistyczny – wyrób dłuższy niż standardowa paczka i tak wymaga pakowania pod konkretny wymiar, więc produkcja na wymiar nie generuje tu dodatkowego problemu transportowego, lecz go rozwiązuje.
Materiał i klasa: gdzie kończy się półka
Standardowy pręt handlowy to stal węglowa w niższych klasach. Projekty wymagające sięgają dalej. Klasa 10.9 pojawia się tam, gdzie połączenie przenosi wyższe obciążenia. Stal nierdzewna A2 i kwasoodporna A4 – gdzie liczy się odporność na korozję w środowisku chemicznym lub wilgotnym. Stale stopowe 42CrMo4 i 25CrMo4 wchodzą do gry przy zastosowaniach objętych wymaganiami PED, gdzie o doborze decyduje karta materiałowa, a nie sama wartość wytrzymałości.
Reklama
Tych materiałów nie znajdziesz w typowej ofercie półkowej. Producent dobiera je pod konkretne wymaganie i – co istotne przy zastosowaniach odpowiedzialnych – dostarcza razem z atestem 3.1 według EN 10204 oraz identyfikowalnością wytopu, której nie da się odtworzyć po wyprodukowaniu partii.
Gwint nietypowy – poza metryczny standard
Standardowy pręt handlowy ma gwint metryczny zwykły. Projekty bywają jednak bardziej wymagające. Gwint drobnozwojny stosuje się tam, gdzie potrzebna jest dokładniejsza regulacja albo wyższa odporność na samoodkręcanie. Gwint trapezowy przenosi ruch i obciążenie w mechanizmach napędowych. Gwint calowy pojawia się przy dopasowaniu do osprzętu w systemach calowych, a lewozwojny – tam, gdzie wymaga tego kierunek pracy połączenia. Każdy z tych wariantów wykracza poza ofertę półkową i jest typowym powodem wykonania pręta na zamówienie według dokumentacji.
Reklama
Cynkowanie ogniowe a montowalność gwintu
Osobny powód, by zamawiać pręt u producenta z własnym cynkowaniem, to powłoka ogniowa. Warstwa cynku o grubości 40–70 µm osadza się na gwincie i zmienia jego geometrię – pręt w tolerancji standardowej po cynkowaniu nie przyjmie standardowej nakrętki.
Rozwiązaniem jest dobór pasowania gwintu zgodnie z ISO 10684: albo gwint pręta podcięty przed cynkowaniem, albo nakrętka nagwintowana z naddatkiem po powłoce. Warunek jest ten sam – decyzja musi zapaść przed produkcją gwintu, nie po dostawie. Producent, który wykonuje pręt i cynkuje go u siebie, traktuje to jako jeden proces i sprawdza montowalność kompletu po powłoce. Rozdzielenie tych etapów między dwa niezależne podmioty to częsta przyczyna prętów, których po cynkowaniu nie da się skręcić.
Reklama
Dlaczego warto rozmawiać ze specjalistą, zanim zamówisz
Doświadczony producent dopyta o pasowanie gwintu i naddatek na powłokę, zanim uruchomi obróbkę, i podpowie, gdzie zmiana klasy albo materiału skróci termin bez utraty parametrów. Dlatego przy prętach wykraczających poza standard handlowy warto rozmawiać bezpośrednio z zespołem, dla którego takie wykonania są codziennością – pręty gwintowane na zamówienie Elgo powstają w oparciu o analizę wymagań technicznych, a nie samo przyjęcie pozycji z zamówienia.
Często poruszane kwestie
Jaka jest maksymalna długość pręta gwintowanego DIN 976?
Pręty gwintowane DIN 976 wykonujemy na wymiar do długości 6000 mm, w średnicach do M80. Długości handlowe to zwykle 1000 i 2000 mm – wymiar pośredni albo większy wykonuje się na zamówienie, bez cięcia na budowie i odpadu materiałowego.
Reklama
Z jakiego materiału można zamówić pręt gwintowany na wymiar?
Pręt gwintowany na wymiar można wykonać ze stali węglowej w klasach 4.8, 8.8 i 10.9, stali nierdzewnej A2, kwasoodpornej A4 oraz stali stopowych 42CrMo4 i 25CrMo4 – zależnie od wymagań projektu.
Jakie rodzaje gwintu można wykonać w pręcie na zamówienie?
Poza gwintem metrycznym zwykłym pręt można wykonać z gwintem drobnozwojnym, trapezowym, calowym lub lewozwojnym – zależnie od tego, jakiego połączenia wymaga dokumentacja.
Czy pręt gwintowany można ocynkować ogniowo?
Tak. Trzeba jednak dobrać pasowanie gwintu zgodnie z ISO 10684 – podciąć gwint pręta przed cynkowaniem albo nagwintować nakrętkę z naddatkiem po powłoce – dlatego cynkowanie najlepiej zamawiać razem z produkcją pręta, u jednego wykonawcy.
Reklama
O Elgo
Za prętami na wymiar stoi w Elgo doświadczenie w branży elementów złącznych sięgające 1971 roku oraz własne zaplecze: produkcja i cynkowanie ogniowe w zakładzie w Mazańcowicach koło Bielska-Białej. To połączenie pozwala wykonać pręt w żądanej długości, klasie i materiale, a następnie zabezpieczyć go antykorozyjnie z kontrolą pasowania gwintu – wszystko pod jedną odpowiedzialnością, zamiast przez łańcuch podwykonawców. Standardy jakości wyznaczają system ISO 9001 oraz certyfikat zgodności z dyrektywą PED 2014/68/UE nadany przez TÜV SÜD.
Oferta firmy obejmuje:
- Kotwy i elementy złączne do konstrukcji stalowych – zestawy HV i SB, kotwy fundamentowe, rozwiązania do łączenia i kotwienia konstrukcji nośnych
- Pręty gwintowane DIN 976 – cięcie na wymiar do 6000 mm, materiały specjalne, gwinty niestandardowe
- Produkcja specjalna według rysunku – wyroby wykonywane na podstawie dokumentacji lub projektu klienta
- Cynkowanie ogniowe elementów złącznych (HDG) – zabezpieczanie antykorozyjne wyrobów gwintowanych z kontrolą tolerancji gwintu według ISO 10684
- Elementy złączne do instalacji ciśnieniowych – wyroby z materiałów objętych wymaganiami PED, z dokumentacją materiałową i identyfikowalnością wytopu

Reklama
Komentarze opinie
Podziel się swoją opinią
Twoje zdanie jest ważne jednak nie może ranić innych osób lub grup.
Najnowsze rolki
Reklama
Wideo jaw.pl
Reklama


Reklama
Reklama
Reklama
Najnowsze wiadomości
- 20/10 Garaż w Jaworznie na sprzedaż. Miasto ogłosiło przetarg
- 20/10 Nowe ceny paliw od środy 21 października. Tyle zapłacimy za benzynę i diesla
- 20/10 Ćwiczenia służb ratunkowych w Jaworznie. Symulacja wypadku z udziałem autobusu
- 20/10 Michał Kamiński wicemistrzem Ligi Mistrzów Socca! Sukces FC Aldach
- 20/10 Kolizja na ul. Sulińskiego
- 20/10 Kierowca uderzył w słup sygnalizacji świetlnej na Osiedlu Stałym
- 20/10 X Jaworznicki Dzień dla Biznesu. Przedsiębiorcy rozmawiali o AI i cyberbezpieczeństwie
- 20/10 Komendant policji odwiedził przedszkolaki w bibliotece
- 20/10 Zawody strzeleckie w Jaworznie. Rywalizowali seniorzy i uczniowie
- 20/10 PKM Jaworzno - zmiana lokalizacji przystanku od 20 października 2026
- 20/10 „Odblaskowe Jaworzno”. Policjanci przypominali o bezpieczeństwie pieszych
- 20/10 Jaworzno szykuje wyższe stawki za odholowanie auta i postój na parkingu strzeżonym
- 20/10 Życzenia dla październikowych solenizantek
- 20/10 Andrzejki w hali MCKiS w Jaworznie
- 20/10 Jaworzno zaciągnie 29 mln zł pożyczki. Planuje spłacać to 7 lat
- 19/10 Gigantyczne korki na wyjeździe z Jaworzna
- 19/10 Nieruchomości Jaworzno: Dom z dwoma niezależnymi mieszkaniami na sprzedaż
- 19/10 Śląskie stawia na zieleń! Ponad 9,6 mln zł na nowe inwestycje w programie Zielona Przestrzeń
- 19/10 Pijani za kierownicą i na rowerach. Tak wyglądał weekend w Jaworznie
- 19/10 Nie żyje Prof. dr hab. Adam Jamróz. Wypełnił swoją misję.
Komentarze