
Sprawdź naszą aplikację:

Reklama
Różnice ΔE pomiędzy partiami – jak utrzymać powtarzalny kolor?
20/10/2026 19:21
Spis treści
W produkcji seryjnej nie wystarczy uzyskać właściwego koloru podczas pierwszego lakierowania. Ten sam kolor musi być możliwy do odtworzenia również przy kolejnych zamówieniach – po kilku tygodniach, miesiącach, a czasem nawet latach.
Analiza różnic ΔE ma sens tylko wtedy, gdy kolejne partie są porównywane względem tego samego, jednoznacznie zatwierdzonego punktu odniesienia. Więcej o tym, jak definiować wzorzec koloru w lakierowaniu przemysłowym i jakie parametry powinny mu towarzyszyć, opisujemy w osobnym materiale.
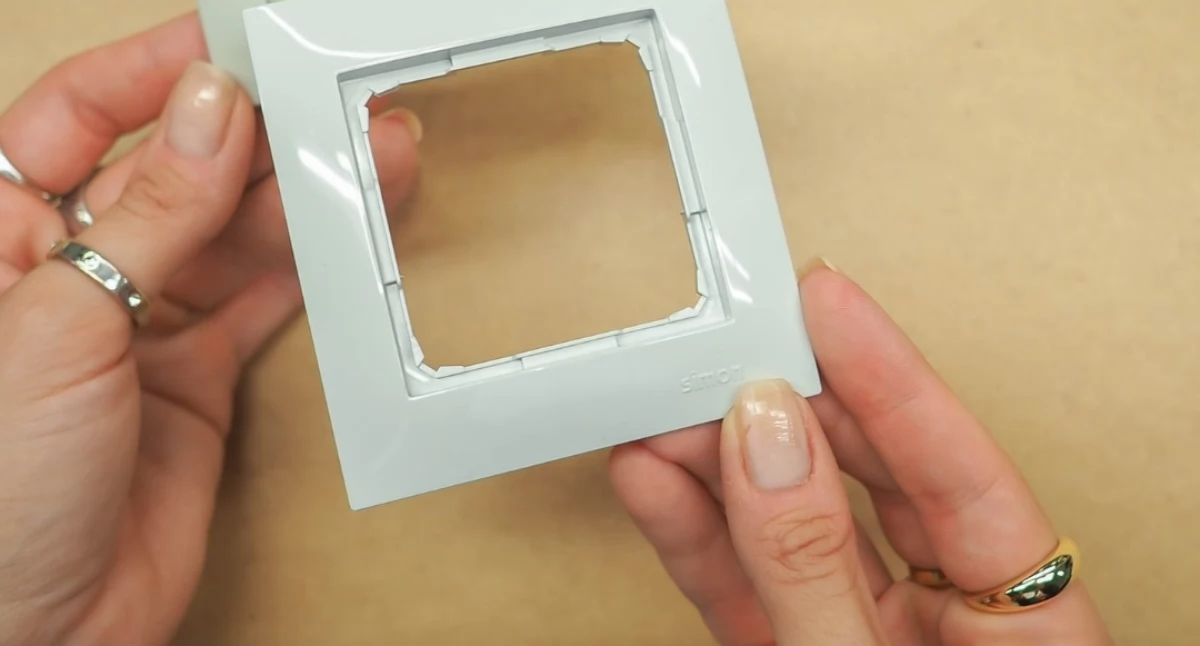
Ma to szczególne znaczenie w przypadku elementów, które po montażu znajdują się bezpośrednio obok siebie. Część pochodząca z nowej produkcji może zostać zamontowana obok elementu wykonanego wcześniej. Jeżeli różnica koloru jest zbyt duża, może stać się widoczna dopiero na gotowym produkcie.
Reklama
Dlatego każdą kolejną partię należy odnosić do tego samego zatwierdzonego wzorca i ustalonych parametrów koloru.
Na początku produkcji wykonujemy pierwsze detale i mierzymy ich kolor spektrofotometrem. Wyniki porównujemy z wartościami referencyjnymi wzorca. Jeżeli ΔE znajduje się poza ustaloną tolerancją, analizujemy kierunek różnicy i korygujemy kolor lakieru przed uruchomieniem całej partii.
Po korekcie wykonujemy kolejne próbki i ponownie je mierzymy. Dopiero po uzyskaniu zgodności z przyjętymi kryteriami rozpoczynamy produkcję seryjną.
Reklama
Jednocześnie kontrolujemy czynniki, które mogą wpływać na wynik – m.in. kolor bazowego tworzywa, partię lakieru, lepkość, grubość powłoki, parametry aplikacji oraz warunki suszenia i utwardzania.
Celem nie jest więc uzyskanie właściwego koloru tylko raz, ale stworzenie powtarzalnego procesu, dzięki któremu kolejne partie pozostają zgodne z tym samym zatwierdzonym standardem.
Od czego zaczęła się analiza różnic koloru?
Pierwszym krokiem było rozdzielenie dwóch kwestii: subiektywnego wrażenia, że elementy różnią się wizualnie, oraz mierzalnej różnicy względem wzorca.
Reklama
Kolor na gotowym detalu może być odbierany inaczej w zależności od oświetlenia, połysku, struktury powierzchni czy kąta obserwacji. Dlatego sama kontrola wzrokowa nie wystarcza do określenia, czy kolejna partia rzeczywiście odbiega od wcześniej zaakceptowanego standardu.
Do porównania wykorzystuje się spektrofotometr, który pozwala opisać kolor liczbowo i sprawdzić różnicę pomiędzy badaną powierzchnią a wzorcem.
Jednym z parametrów stosowanych przy takim porównaniu jest ΔE, czyli wartość opisująca różnicę pomiędzy dwiema barwami.
Reklama
W praktyce nie chodzi jednak o osiągnięcie abstrakcyjnego „jak najniższego ΔE”. Wynik ma znaczenie dopiero w odniesieniu do tolerancji ustalonej dla konkretnego produktu.
Najpierw jeden zatwierdzony wzorzec koloru
Nie da się skutecznie stabilizować koloru pomiędzy partiami, jeżeli kolejne serie są porównywane do różnych punktów odniesienia.
Dlatego jednym z podstawowych etapów było określenie wzorca obowiązującego dla danego detalu. Może nim być zaakceptowany element produkcyjny, próbka lakiernicza lub inny uzgodniony wzorzec referencyjny.
Reklama
To właśnie względem niego wykonywane są kolejne pomiary.
Ma to istotne znaczenie w długiej produkcji seryjnej. Jeżeli każda następna partia byłaby porównywana wyłącznie z partią bezpośrednio ją poprzedzającą, niewielkie odchylenia mogłyby stopniowo się kumulować. Po kilku seriach kolor nadal byłby zbliżony do poprzedniej produkcji, ale mógłby już wyraźnie różnić się od pierwotnie zaakceptowanego efektu.
Stały wzorzec eliminuje ten problem. Kolejne partie wracają do tego samego punktu odniesienia.
Tolerancję ΔE trzeba określić dla konkretnego detalu
Reklama
Sama informacja o wartości ΔE nie odpowiada jeszcze na pytanie, czy produkt spełnia wymagania.
Dopuszczalna różnica powinna zostać ustalona dla konkretnego projektu. Inne znaczenie będzie miało odchylenie na elemencie technicznym ukrytym wewnątrz urządzenia, a inne na dwóch częściach dekoracyjnych montowanych bezpośrednio obok siebie.
Przy ustalaniu kryteriów bierze się pod uwagę m.in. przeznaczenie elementu, jego widoczność, rodzaj wykończenia i wymagania odbiorcy.
W analizowanym procesie nie przyjęto więc przypadkowej, uniwersalnej wartości. Punktem odniesienia był zatwierdzony wzorzec oraz tolerancja właściwa dla danego detalu.
Reklama
Takie podejście pozwala uniknąć zarówno akceptowania elementów, których różnica będzie widoczna w gotowym produkcie, jak i odrzucania partii na podstawie kryterium nieadekwatnego do jej rzeczywistego zastosowania.
Stałe punkty pomiarowe zamiast przypadkowego miejsca na detalu
Kolejnym elementem było ujednolicenie miejsca wykonywania pomiarów.
Na elementach o złożonej geometrii wynik uzyskany na jednej powierzchni nie musi być bezpośrednio porównywalny z wynikiem z innej części tego samego detalu. Znaczenie mogą mieć m.in. krzywizny, krawędzie, sposób nanoszenia powłoki czy różnice w jej grubości.
Reklama
Jeżeli jedna partia zostanie zmierzona w centralnej części elementu, a następna bliżej krawędzi, powstaje dodatkowa zmienna, która utrudnia ocenę rzeczywistej powtarzalności procesu.
Dlatego dla kontrolowanego detalu wyznacza się stałe punkty pomiarowe. Kolejne serie mogą być wtedy sprawdzane:
-
w tych samych miejscach,
-
względem tego samego wzorca,
-
według tego samego kryterium akceptacji.
Dopiero tak zorganizowany pomiar pozwala sensownie porównywać wyniki z różnych terminów produkcji.
Sam pomiar ΔE nie mówi, dlaczego kolor się zmienił
Reklama
Spektrofotometr pozwala wykryć odchylenie, ale nie wskazuje automatycznie jego źródła.
Jeżeli kolejna partia wychodzi poza ustalony zakres, trzeba przeanalizować proces. Na wygląd gotowej powłoki może wpływać znacznie więcej czynników niż sam numer lub receptura lakieru.
W procesie stabilizacji sprawdzane są przede wszystkim parametry, które mogą zmieniać sposób tworzenia powłoki:
Przygotowanie materiału lakierniczego
Znaczenie ma zachowanie powtarzalnego sposobu przygotowania lakieru przed aplikacją. Zmiana proporcji, sposobu mieszania czy warunków przygotowania materiału może przełożyć się na jego zachowanie podczas natrysku.
Reklama
Jeżeli proces ma być powtarzalny, również ten etap musi być prowadzony według ustalonych zasad.
Lepkość lakieru
Lepkość wpływa na sposób rozpylania i rozlewania materiału na powierzchni.
Jej zmiana może powodować różnice w tworzeniu warstwy, a w konsekwencji także w wyglądzie gotowego detalu. Dlatego w produkcji seryjnej nie wystarczy zakładać, że skoro wykorzystano ten sam lakier, efekt automatycznie będzie taki sam.
Istotny jest jego rzeczywisty stan w momencie aplikacji.
Parametry natrysku
Powtarzalność koloru wymaga również stabilnych warunków nanoszenia powłoki.
Zmiany ustawień aplikacji mogą wpływać na ilość materiału trafiającego na powierzchnię i sposób jego rozłożenia. Szczególnego znaczenia nabiera to przy systemach, w których końcowy efekt zależy od sposobu aplikacji warstwy.
Dlatego parametry natrysku powinny być traktowane jako część technologii przypisanej do danego produktu, a nie jako ustawienia dobierane od nowa podczas każdej kolejnej produkcji.
Grubość warstwy a różnice kolorystyczne
Kontroli podlega również grubość powłoki.
Zbyt cienka lub zbyt gruba warstwa może wpływać na wygląd powierzchni i końcowy odbiór koloru. Przy części systemów lakierniczych różnica może być szczególnie widoczna na podłożu o określonej barwie albo przy powłokach dających efekt optyczny.
Z tego względu analiza różnic ΔE nie powinna kończyć się na pytaniu: „czy użyliśmy tego samego lakieru?”.
Znacznie trafniejsze jest pytanie: czy kolejna partia została wykonana według tego samego, ustabilizowanego procesu?
Temperatura i wilgotność również są częścią procesu
Lakierowanie nie odbywa się w oderwaniu od warunków otoczenia.
Temperatura i wilgotność mogą wpływać na zachowanie materiału podczas aplikacji oraz na przebieg odparowania, suszenia i utwardzania. Jeśli pomiędzy partiami zmieniają się warunki procesu, może zmienić się również końcowy wygląd powłoki.
Dlatego przy szukaniu źródła różnic pomiędzy seriami analizuje się nie tylko materiał lakierniczy i ustawienia natrysku, ale także warunki, w których powłoka powstaje i osiąga swoje właściwości.
To szczególnie ważne przy produkcji realizowanej przez cały rok, kiedy warunki zewnętrzne mogą się znacząco zmieniać, a wymagany wygląd produktu pozostaje taki sam.
Suszenie i utwardzanie muszą być powtarzalne
Kolor nie jest parametrem zależnym wyłącznie od chwili naniesienia lakieru.
Powłoka przechodzi następnie proces odparowania, suszenia lub utwardzania właściwy dla zastosowanego systemu. Zmiany czasu albo temperatury tego etapu mogą wpłynąć na wygląd gotowej powierzchni.
Dlatego stabilizacja procesu obejmuje cały ciąg technologiczny, a nie tylko ustawienia urządzenia aplikującego.
Jeżeli jedna partia zostanie polakierowana przy takich samych parametrach natrysku jak poprzednia, ale później będzie utwardzana w innych warunkach, nie można mówić o pełnym odtworzeniu procesu.
Kontrola pierwszych sztuk przed wykonaniem całej partii
Jednym z najważniejszych punktów kontroli jest sprawdzenie pierwszych elementów po uruchomieniu produkcji.
Po osiągnięciu przez powłokę stanu umożliwiającego wiarygodny pomiar kolor pierwszych sztuk porównuje się z zaakceptowanym wzorcem.
Pozwala to odpowiedzieć na kluczowe pytanie jeszcze przed wykonaniem całej serii:
czy aktualnie ustawiony proces daje detal mieszczący się w zatwierdzonych wymaganiach?
Jeżeli wynik jest prawidłowy, produkcja może być prowadzona według przyjętych parametrów. Jeżeli pojawia się odchylenie, najpierw należy ustalić jego przyczynę.
Takie podejście ogranicza ryzyko sytuacji, w której problem z kolorem zostanie wykryty dopiero podczas końcowej kontroli gotowej partii.
Co robimy, gdy ΔE wychodzi poza ustaloną tolerancję?
Wynik poza tolerancją nie powinien prowadzić do przypadkowego korygowania ustawień metodą prób i błędów.
Najpierw trzeba ustalić, która zmienna mogła się zmienić względem zatwierdzonego procesu.
Sprawdzeniu mogą podlegać m.in.:
-
partia i przygotowanie materiału lakierniczego,
-
lepkość,
-
parametry aplikacji,
-
grubość powłoki,
-
przygotowanie powierzchni detalu,
-
temperatura i wilgotność,
-
warunki suszenia i utwardzania,
-
materiał samego detalu.
Dopiero po znalezieniu możliwego źródła odchylenia można wprowadzić korektę i ponownie sprawdzić wykonane elementy względem wzorca.
Kluczowe jest tutaj rozróżnienie pomiędzy korektą kontrolowanego parametru a przypadkowym „dopasowywaniem koloru”. Pierwsze podejście pozwala później odtworzyć właściwy proces. Drugie może rozwiązać problem w jednej partii, ale nie daje podstaw do utrzymania wyniku przy kolejnej produkcji.
Dokumentacja procesu pomaga zachować powtarzalność koloru
W produkcji seryjnej dokumentacja pomiarów i parametrów procesu nie służy do uzasadniania różnic kolorystycznych w gotowej partii. Produkcja seryjna powinna być prowadzona dopiero po potwierdzeniu zgodności z zatwierdzonym wzorcem oraz ustalonymi kryteriami jakościowymi.
Celem dokumentacji jest przede wszystkim zachowanie pełnej historii procesu dla konkretnego detalu i koloru. Dzięki temu wiadomo, przy jakich parametrach uzyskano efekt zgodny z zaakceptowanym standardem i można wykorzystać te informacje przy kolejnych zamówieniach.
W zależności od wymagań projektu dokumentacja może obejmować m.in.:
-
numer i datę produkcji,
-
identyfikację detalu i partii,
-
odniesienie do zatwierdzonego wzorca,
-
wartości referencyjne L*, a* i b*,
-
wyniki pomiarów ΔE,
-
wartość połysku,
-
określone miejsca pomiarowe i zastosowaną aperturę spektrofotometru,
-
numery partii zastosowanych materiałów lakierniczych,
-
istotne parametry przygotowania i aplikacji lakieru,
-
warunki suszenia lub utwardzania,
-
identyfikację partii dostarczonych elementów z tworzywa,
-
wyniki pomiarów koloru tworzywa przed lakierowaniem, jeżeli taka kontrola została przewidziana dla projektu.
Ma to szczególne znaczenie przy produkcjach powtarzanych po kilku tygodniach lub miesiącach. Zamiast rozpoczynać każde kolejne zlecenie wyłącznie na podstawie receptury lakieru, można odwołać się do danych z ostatniej prawidłowo wykonanej i zaakceptowanej produkcji.
Po uruchomieniu kolejnej partii pierwsze polakierowane detale są ponownie porównywane z obowiązującym wzorcem. Jeżeli kolor lub połysk wymaga korekty, proces jest odpowiednio korygowany, wykonywane są kolejne pomiary i dopiero po potwierdzeniu zgodności uruchamiana jest właściwa produkcja seryjna.
Dokumentacja zapewnia również identyfikowalność każdej partii. Pozwala ustalić, według jakiego wzorca i kryteriów została wykonana oraz jakie wyniki pomiarów uzyskano podczas jej produkcji.
Dokumentujemy proces nie po to, aby akceptować odchylenia, lecz po to, aby każdą kolejną produkcję możliwie precyzyjnie odtworzyć według tego samego, wcześniej zatwierdzonego standardu.
ΔE trzeba analizować razem z połyskiem
W przypadku wizualnej oceny detali warto pamiętać, że odczucie różnicy koloru może być wzmacniane przez różnicę połysku.
Dwie powierzchnie o zbliżonej barwie mogą wyglądać inaczej, jeżeli jedna silniej odbija światło, a druga jest bardziej matowa. Z tego względu w projektach, w których wygląd detalu jest istotnym kryterium odbioru, kontrola spektrofotometrem może być uzupełniana pomiarem połysku.
Nie należy przy tym mieszać obu parametrów.
ΔE opisuje różnicę barwy, natomiast połysk określa sposób odbijania światła przez powierzchnię. Są to odrębne cechy, które wspólnie wpływają na wizualny odbiór gotowego elementu.
Co ostatecznie pozwoliło ustabilizować kolor?
Najważniejszą zmianą nie było znalezienie jednego ustawienia, które „naprawiło” ΔE. Stabilność przyniosło uporządkowanie całego sposobu prowadzenia i kontrolowania produkcji.
Proces oparto na kilku stałych elementach:
jeden zaakceptowany wzorzec → ustalona tolerancja → te same punkty pomiarowe → kontrolowane parametry procesu → sprawdzenie pierwszych sztuk → dokumentacja wyników → reakcja na odchylenia przed kontynuowaniem produkcji.
Dzięki temu parametr ΔE przestaje być wyłącznie liczbą zapisywaną podczas końcowej kontroli. Staje się informacją zwrotną o tym, czy proces nadal daje efekt zgodny z wcześniej zaakceptowanym standardem.
Powtarzalny kolor to wynik powtarzalnego procesu
Różnice pomiędzy partiami nie zawsze wynikają ze zmiany samego lakieru. Źródłem odchylenia może być każdy etap wpływający na powstawanie gotowej powłoki – od właściwości detalu i przygotowania powierzchni, przez przygotowanie oraz aplikację lakieru, aż po suszenie i utwardzanie.
Dlatego utrzymanie powtarzalności koloru wymaga połączenia pomiarów spektrofotometrycznych z kontrolą parametrów technologicznych procesu.
W lakierni przemysłowej SAPRO SYSTEM kolor gotowych powłok może być kontrolowany za pomocą spektrofotometru, a produkcja prowadzona jest w ramach systemu zarządzania jakością zgodnego z PN-EN ISO 9001:2015-10.
W seryjnym lakierowaniu tworzyw sztucznych kluczowe jest bowiem nie tylko uzyskanie właściwego koloru podczas pierwszego uruchomienia, ale przede wszystkim możliwość jego kontrolowanego i powtarzalnego odtworzenia przy kolejnych partiach produkcyjnych.
FAQ – różnice ΔE w lakierowaniu seryjnym
Czy niższe ΔE zawsze oznacza lepszy wynik?
Niższa wartość oznacza mniejszą różnicę pomiędzy porównywanymi barwami, ale o zgodności produktu decydują kryteria ustalone dla konkretnego projektu. Nie powinno się stosować jednej wartości granicznej do wszystkich lakierowanych elementów.
Dlaczego ΔE może różnić się między partiami tego samego produktu?
Przyczyną może być zmiana jednego lub kilku parametrów procesu, m.in. przygotowania lakieru, lepkości, grubości powłoki, ustawień aplikacji, warunków suszenia i utwardzania albo stanu powierzchni detalu.
Czy użycie tego samego lakieru gwarantuje identyczny kolor?
Nie. Materiał lakierniczy jest tylko jednym z elementów procesu. Końcowy wygląd powłoki zależy również od sposobu jego przygotowania i aplikacji, grubości warstwy, podłoża oraz warunków dalszego utwardzania.
Po co wyznaczać stałe punkty pomiarowe?
Pozwalają porównywać kolejne partie w tych samych miejscach detalu. Przy skomplikowanej geometrii wyniki z różnych części powierzchni mogą nie być bezpośrednio porównywalne.
Kiedy należy sprawdzić kolor nowej partii?
Jednym z ważnych momentów jest kontrola pierwszych wykonanych sztuk przed kontynuowaniem większej serii. Pozwala to wykryć odchylenie odpowiednio wcześnie i sprawdzić proces przed wykonaniem całej partii
Źródło i opracowanie własne
Aktualizacja: 20/10/2026 19:23

Reklama
Komentarze opinie
Podziel się swoją opinią
Twoje zdanie jest ważne jednak nie może ranić innych osób lub grup.
Najnowsze rolki
Reklama
Wideo jaw.pl
Reklama


Reklama
Reklama
Reklama
Najnowsze wiadomości
- 20/10 Garaż w Jaworznie na sprzedaż. Miasto ogłosiło przetarg
- 20/10 Nowe ceny paliw od środy 21 października. Tyle zapłacimy za benzynę i diesla
- 20/10 Ćwiczenia służb ratunkowych w Jaworznie. Symulacja wypadku z udziałem autobusu
- 20/10 Michał Kamiński wicemistrzem Ligi Mistrzów Socca! Sukces FC Aldach
- 20/10 Kolizja na ul. Sulińskiego
- 20/10 Kierowca uderzył w słup sygnalizacji świetlnej na Osiedlu Stałym
- 20/10 X Jaworznicki Dzień dla Biznesu. Przedsiębiorcy rozmawiali o AI i cyberbezpieczeństwie
- 20/10 Komendant policji odwiedził przedszkolaki w bibliotece
- 20/10 Zawody strzeleckie w Jaworznie. Rywalizowali seniorzy i uczniowie
- 20/10 PKM Jaworzno - zmiana lokalizacji przystanku od 20 października 2026
- 20/10 „Odblaskowe Jaworzno”. Policjanci przypominali o bezpieczeństwie pieszych
- 20/10 Jaworzno szykuje wyższe stawki za odholowanie auta i postój na parkingu strzeżonym
- 20/10 Życzenia dla październikowych solenizantek
- 20/10 Andrzejki w hali MCKiS w Jaworznie
- 20/10 Jaworzno zaciągnie 29 mln zł pożyczki. Planuje spłacać to 7 lat
- 19/10 Gigantyczne korki na wyjeździe z Jaworzna
- 19/10 Nieruchomości Jaworzno: Dom z dwoma niezależnymi mieszkaniami na sprzedaż
- 19/10 Śląskie stawia na zieleń! Ponad 9,6 mln zł na nowe inwestycje w programie Zielona Przestrzeń
- 19/10 Pijani za kierownicą i na rowerach. Tak wyglądał weekend w Jaworznie
- 19/10 Nie żyje Prof. dr hab. Adam Jamróz. Wypełnił swoją misję.
Komentarze