
Sprawdź naszą aplikację:

Reklama
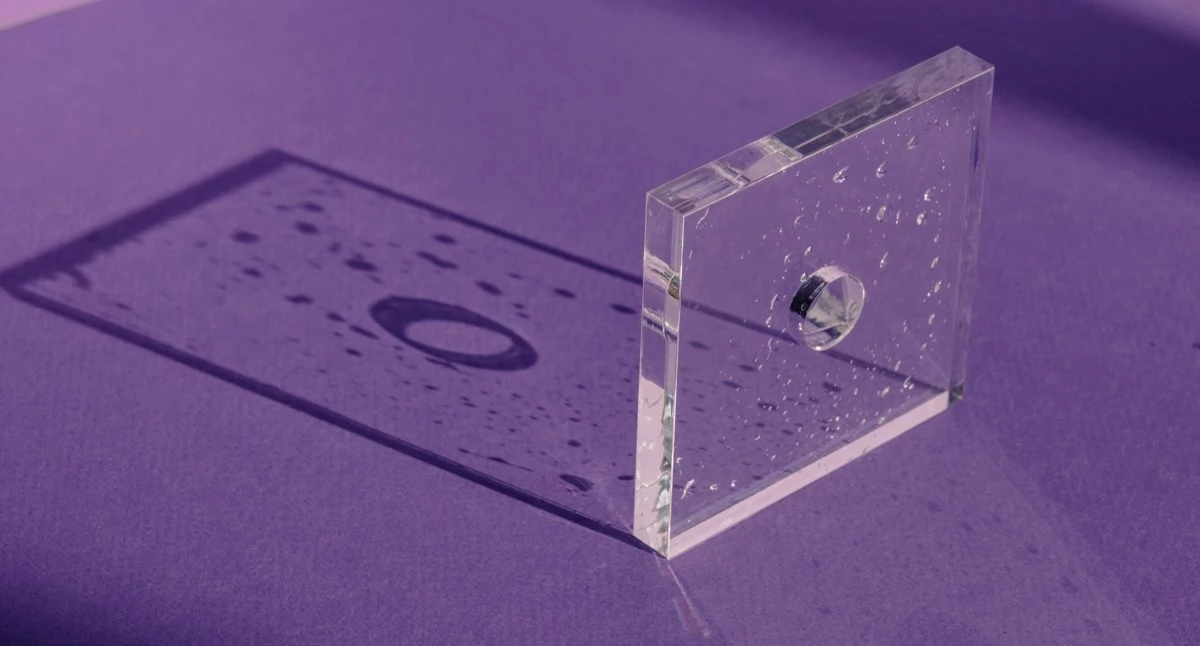
Jak wycinać w plexi żeby nie pękało i nie topiło się
18/09/2026 00:25
Spis treści
- Jak przygotować stanowisko pracy do obróbki plexi?
- Czym ciąć plexi, aby uniknąć pęknięć i wyszczerbień?
- Jak dobrać prędkość cięcia, żeby plexi się nie topiło?
- Czy grubość płyty plexi ma wpływ na metodę jej cięcia?
- Jak uzyskać gładką i estetyczną krawędź po cięciu plexi?
- Jakie błędy popełnia się najczęściej przy wycinaniu w plexi?
Obróbka szkła akrylowego, potocznie zwanego plexi, wymaga precyzji i znajomości właściwości tego materiału. Niewłaściwy dobór narzędzi lub parametrów cięcia często prowadzi do powstawania pęknięć, odprysków lub topienia się krawędzi, co niszczy estetykę elementu. Kluczem do sukcesu jest zrozumienie, jak temperatura i prędkość obróbki wpływają na tworzywo. Zastosowanie odpowiednich technik pozwala uzyskać gładkie i czyste cięcie, zachowując przy tym integralność strukturalną materiału.
Jak przygotować stanowisko pracy do obróbki plexi?
Prawidłowe podparcie arkusza do wycinania w plexi
Kluczowe jest zapewnienie stabilnego i równego podparcia dla arkusza pleksiglasu. Płyta powinna być unieruchomiona na całej powierzchni, aby zminimalizować drgania, które mogą prowadzić do pęknięć materiału podczas cięcia. Użycie ścisków stolarskich z miękkimi nakładkami zapobiegnie uszkodzeniu i zarysowaniu powierzchni. Stanowisko pracy musi być czyste i wolne od drobnych opiłków czy zanieczyszczeń.
Zabezpieczenie powierzchni przed wycinaniem w plexi
Przed rozpoczęciem cięcia warto upewnić się, że oryginalna folia ochronna jest nienaruszona. Chroni ona tworzywo przed zarysowaniami i odpryskami. Jeśli folia została usunięta, można zastosować taśmę malarską wzdłuż planowanej linii cięcia. Odpowiednie przygotowanie stanowiska gwarantuje bezpieczeństwo i precyzję pracy, co przekłada się na wysoką jakość finalnego produktu.
Reklama
Czym ciąć plexi, aby uniknąć pęknięć i wyszczerbień?
Narzędzia do wycinania w plexi
Wybór odpowiedniego narzędzia jest kluczowy dla uzyskania gładkiej krawędzi. Do cienkich płyt, o grubości do 3 mm, wystarczy specjalny nożyk do tworzyw sztucznych. Przy grubszych materiałach sprawdzi się piła tarczowa lub wyrzynarka z brzeszczotem o drobnych, gęsto osadzonych zębach. Niezależnie od metody, narzędzie tnące musi być bardzo ostre, aby zapobiec topieniu się krawędzi i powstawaniu wyszczerbień.
Technika wycinania w plexi nożykiem
Pracę z nożykiem należy rozpocząć od wykonania głębokiej rysy wzdłuż linii cięcia. Następnie, umieszczając płytę na krawędzi stołu, zdecydowanym ruchem odłamuje się odcinany fragment. Ważne jest, aby plexi było stabilnie unieruchomione podczas nacinania.
Reklama
Precyzyjne wycinanie w plexi piłą
Podczas cięcia piłą mechaniczną należy dobrać niską prędkość obrotową, aby materiał nie nagrzewał się nadmiernie. Zbyt szybkie cięcie prowadzi do topienia tworzywa i zapychania brzeszczotu. Prowadzenie narzędzia powinno być płynne i równomierne, bez wywierania nadmiernego nacisku na obrabiany arkusz.
Jak dobrać prędkość cięcia, żeby plexi się nie topiło?
Prawidłowe parametry wycinania w plexi
Kluczem do uniknięcia topienia się materiału jest dostosowanie prędkości cięcia do grubości i rodzaju plexi. Zbyt wolny posuw narzędzia powoduje nadmierne nagrzewanie się tworzywa, co prowadzi do jego topienia i sklejania krawędzi. Z kolei zbyt duża prędkość może skutkować pęknięciami lub niedokładnym cięciem.
Reklama
Optymalizacja procesu wycinania w plexi
Warto zacząć od niższych parametrów i stopniowo je zwiększać, obserwując zachowanie materiału. Dobre chłodzenie, na przykład za pomocą sprężonego powietrza, również pomaga odprowadzać nadmiar ciepła i zapobiega topieniu się krawędzi podczas obróbki.
Czy grubość płyty plexi ma wpływ na metodę jej cięcia?
Metody na precyzyjne wycinanie w plexi
Grubość płyty ze szkła akrylowego jest kluczowym czynnikiem decydującym o wyborze odpowiedniej techniki cięcia. W przypadku cienkich arkuszy, o grubości do 3 mm, często wystarczające okazuje się użycie specjalistycznego noża hakowego. Grubsze płyty wymagają zastosowania narzędzi mechanicznych, takich jak piła tarczowa z drobnymi zębami lub wyrzynarka, aby uniknąć pęknięć i topienia materiału.
Reklama
Jak wycinanie w plexi zależy od jej grubości?
Niewłaściwe dobranie narzędzia do grubości materiału prowadzi do uszkodzeń. Przy grubszych formatach kluczowe staje się również odpowiednie chłodzenie ostrza oraz dobór prędkości cięcia. Zbyt wysokie obroty mogą powodować topienie się krawędzi, natomiast zbyt wolne posuwanie narzędzia grozi powstawaniem naprężeń i pęknięć.
Jak uzyskać gładką i estetyczną krawędź po cięciu plexi?
Precyzyjne wycinanie w plexi a chłodzenie
Kluczem do uzyskania gładkich krawędzi jest kontrola temperatury podczas obróbki. Nadmierne ciepło prowadzi do topienia się materiału i powstawania nieestetycznych zadziorów. Aby temu zapobiec, warto stosować chłodzenie sprężonym powietrzem lub specjalistycznymi chłodziwami, które skutecznie odprowadzają ciepło z miejsca cięcia.
Reklama
Technika wycinania w plexi bez pęknięć
Odpowiednia prędkość posuwu oraz ostre, przeznaczone do tworzyw sztucznych narzędzia minimalizują ryzyko pękania materiału. Zbyt szybkie cięcie generuje naprężenia, a tępe ostrze zamiast ciąć, szarpie i miażdży strukturę plexi. Wolniejszy, stabilny posuw zapewnia czyste i równe wykończenie. W przypadku skomplikowanych projektów lub braku odpowiedniego sprzętu, warto rozważyć profesjonalne wycinanie w plexi, które gwarantuje precyzję i idealne krawędzie.
Jakie błędy popełnia się najczęściej przy wycinaniu w plexi?
Niewłaściwa prędkość przy cięciu w plexi
Jednym z kluczowych błędów jest zastosowanie nieodpowiedniej prędkości posuwu oraz zbyt wysokich obrotów narzędzia. Prowadzi to do topienia się krawędzi materiału lub powstawania nieestetycznych zadziorów. Zbyt wolne cięcie powoduje przegrzewanie się tworzywa, podczas gdy zbyt szybkie może skutkować jego pękaniem i wyszczerbianiem.
Reklama
Błędy w doborze narzędzi do wycinania w plexi
Używanie tępych lub nieprzeznaczonych do tworzyw sztucznych narzędzi jest częstą przyczyną uszkodzeń. Należy stosować wyłącznie ostre frezy lub tarcze dedykowane do obróbki plexi, aby zapewnić gładkie i czyste krawędzie.
Brak chłodzenia podczas wycinania plexi
Pomijanie chłodzenia, szczególnie przy intensywnej obróbce, skutkuje nadmiernym nagrzewaniem się materiału. Prowadzi to do jego deformacji i topienia, co uniemożliwia uzyskanie precyzyjnego kształtu.
Czytaj nas częściej w Google
Dodaj w Google

Reklama
Komentarze opinie
Podziel się swoją opinią
Twoje zdanie jest ważne jednak nie może ranić innych osób lub grup.
Najnowsze rolki

Reklama
Wideo jaw.pl
Reklama


Reklama

- Dzisiejsze 0
- Usługi i firmy 32
- Praca 13
- Dom i ogród 5
- Nieruchomości 4
- Edukacja 2
- Antyki / kolekcje 1
- Moda 1
Reklama
Reklama
Najnowsze wiadomości
- 18/09 Szakal w Jaworznie. Rzadko spotykane zwierzę zarejestrowała fotopułapka
- 17/09 Tydzień Seniora w Jaworznie. Sześć dni spotkań i atrakcji
- 17/09 Ceny węgla i opału we wrześniu 2026 roku. Tyle kosztuje tona
- 17/09 Kierowcy nie będą płacić za te autostrady. Jest decyzja ministerstwa
- 17/09 Młodzieżowa Sesja Rady Miasta Jaworzna. Przewodniczący zrezygnował
- 17/09 Renta wdowia w 2027 roku. Świadczenie pójdzie w górę
- 17/09 Zajęcia z jogi kundalini dla seniorów w Jaworznie
- 17/09 Siekiera poszła w ruch. Zdewastowali toaletę w parku Podłęże
- 17/09 Śląska kultura, tradycja, muzyka i opowieści – Zakończenie Lata w Parku Joanny w Paniówkach
- 17/09 Zmarł śp. Leszek Jedynak
- 17/09 Nabór wniosków na usuwanie azbestu wznowiony
- 17/09 Dzikie wysypisko posprzątane. Sprawca sam się zgłosił po naszej interwencji
- 17/09 Przegrywanie kaset VHS i DV na DVD lub plik mp4 – Jaworzno
- 17/09 30. Międzynarodowy Bieg Uliczny. Utrudnienia na drogach i zmiany w kursowaniu autobusów
- 17/09 Galeria Kameralna ATElier Kultury zaprasza na wystawę "Mirosław Miranowicz. Pamięć srebra Vol. II"
- 17/09 Ulica Górnośląska zmieni się za 8,5 mln zł. Wybrano wykonawcę prac
- 16/09 Abonament RTV miał zniknąć. Zamiast tego od 2027 roku zapłacimy więcej
- 16/09 Na Skałce zostały jeszcze mieszkania. JTBS prowadzi nabór uzupełniający
- 16/09 „Jesteś taki mądry!” – pochwała, która może zaszkodzić Twojemu dziecku. W Jaworznie powstało wyjątkowe miejsce, które uczy inaczej
- 16/09 Kolejowa inwestycja za 147 mln zł w Jaworznie. Projekt wrócił do procedowania
Komentarze