
Sprawdź naszą aplikację:

Reklama
Nowoczesny warsztat w regionie - trzy zastosowania lasera
01/10/2026 22:09
Spis treści
- Cięcie laserowe - dokładne przygotowanie części
- Spawanie laserowe - krótszy proces łączenia
- Czyszczenie laserowe - przygotowanie i renowacja powierzchni
- Jedno urządzenie nie rozwiąże każdego problemu
- Co powinien policzyć właściciel warsztatu?
- Bezpieczeństwo jest częścią wdrożenia
- Próba technologiczna przed zakupem
- Technologia dobrana do lokalnego rynku
Warsztaty i zakłady produkcyjne działające w Jaworznie oraz innych miastach regionu obsługują wiele sektorów gospodarki. Wykonują konstrukcje stalowe, elementy maszyn, obudowy, części instalacji i wyposażenie techniczne. Realizują również naprawy dla przemysłu, energetyki, budownictwa i lokalnych przedsiębiorców. Rosnące wymagania dotyczące terminów, powtarzalności i jakości skłaniają część firm do wdrażania technologii laserowych. Laser może służyć do cięcia, spawania oraz czyszczenia metalu. Każdy z tych procesów rozwiązuje inne problemy, dlatego wybór urządzenia powinien wynikać z rodzaju zleceń wykonywanych w danym warsztacie.
Cięcie laserowe - dokładne przygotowanie części
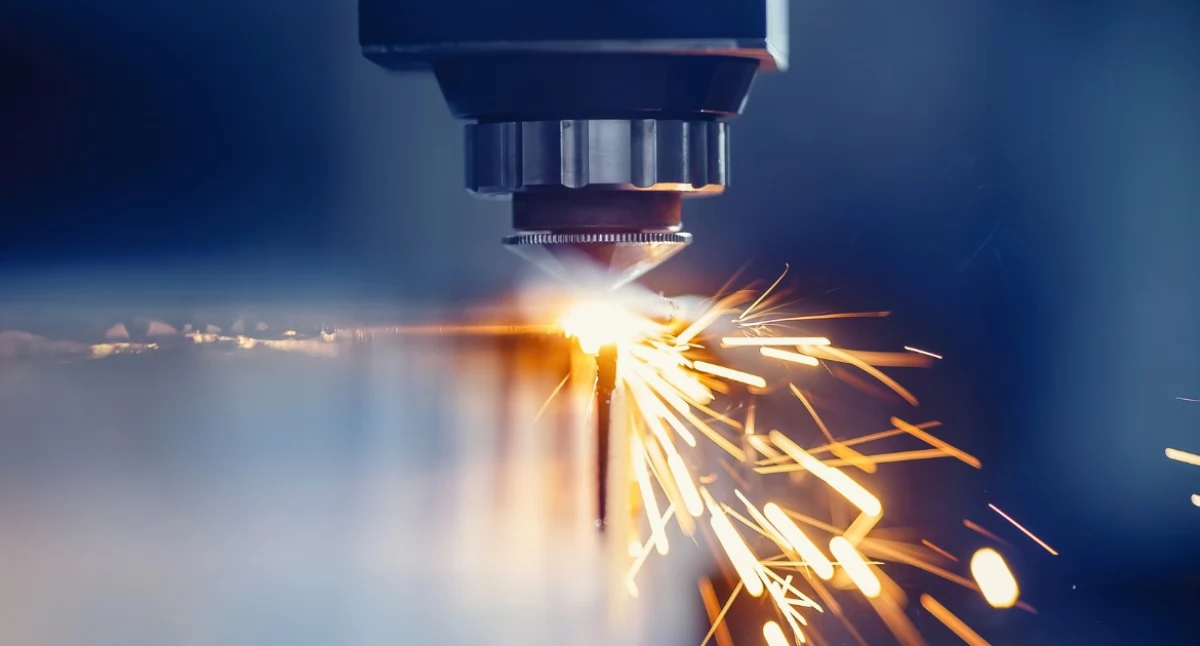
Pierwszym zastosowaniem lasera jest rozkrój blach. Skoncentrowana wiązka porusza się zgodnie z programem CNC i wycina elementy na podstawie dokumentacji cyfrowej. Technologia umożliwia wykonywanie prostych części konstrukcyjnych, otworów, oznaczeń oraz detali o bardziej złożonym kształcie.
W obróbce metali szeroko stosowany jest laser światłowodowy, określany także jako laser fiber. Źródło światłowodowe dobrze współpracuje z materiałami takimi jak stal konstrukcyjna, stal nierdzewna, aluminium i wybrane metale nieżelazne. Dokładny zakres zastosowań zależy od mocy źródła, konstrukcji głowicy oraz wyposażenia maszyny.
Reklama
W warsztacie produkcyjnym cięcie laserowe może skrócić przygotowanie elementów do kolejnych operacji. Powtarzalna geometria ułatwia gięcie, spawanie i montaż. Dobra jakość krawędzi może także ograniczyć gratowanie oraz szlifowanie, chociaż efekt zawsze zależy od materiału i prawidłowego ustawienia procesu. Znaczenie ma również oprogramowanie CAD/CAM. Program odpowiada za wygenerowanie ścieżek cięcia i rozmieszczenie detali na arkuszu. Funkcja nestingu pomaga wykorzystać dostępną powierzchnię materiału, co ogranicza ilość odpadu.
Zakup własnej wycinarki nie będzie uzasadniony w każdym zakładzie. Firma realizująca kilka podobnych zleceń miesięcznie może nadal korzystać z usług podwykonawcy. Własna maszyna staje się interesująca wtedy, gdy cięcie zewnętrzne wydłuża terminy, utrudnia wprowadzanie zmian albo stanowi istotną część kosztu produktu.
Reklama
Spawanie laserowe - krótszy proces łączenia
Drugim zastosowaniem jest spawanie. Wiązka lasera skupia energię w wąskim obszarze złącza, co pozwala uzyskać skoncentrowane źródło ciepła. Przy prawidłowo przygotowanych elementach proces może przebiegać szybko i pozostawiać regularną spoinę.
Nowoczesne urządzenia do spawania laserowego występują w wersjach ręcznych, półautomatycznych i automatycznych. Ręczne systemy są przydatne w warsztatach wykonujących zróżnicowane detale oraz krótsze serie. Stanowiska zautomatyzowane sprawdzają się przy powtarzalnych złączach i większej liczbie podobnych elementów.
Reklama
Mniejsza strefa wpływu ciepła może ograniczyć odkształcenia cienkich blach. Ma to znaczenie podczas produkcji obudów, szaf, zbiorników, elementów ze stali nierdzewnej i wyposażenia, w którym liczy się wygląd powierzchni. Regularna spoina może wymagać mniej szlifowania, dzięki czemu skraca się czas całego procesu.
Spawanie laserowe stawia jednak wymagania dotyczące przygotowania detali. Krawędzie muszą być czyste, równe i dokładnie spasowane. Zmienna szczelina, rdza, olej albo pozostałości farby mogą powodować niestabilność procesu oraz wady złącza. Konieczne jest także stabilne oprzyrządowanie utrzymujące elementy w odpowiednim położeniu. Wdrożenie powinno rozpocząć się od prób na rzeczywistych częściach. Podczas testu warto ocenić penetrację, szerokość spoiny, odkształcenia, czas pracy i zakres późniejszego wykończenia. Porównanie samej prędkości spawania nie wystarcza. Liczy się czas potrzebny do uzyskania gotowego, zgodnego detalu.
Reklama
Czyszczenie laserowe - przygotowanie i renowacja powierzchni
Trzecim zastosowaniem jest usuwanie rdzy, tlenków, farb i zabrudzeń technologicznych. Wiązka lasera działa na warstwę znajdującą się na powierzchni, a parametry procesu dobiera się do rodzaju zanieczyszczenia i materiału bazowego.
Odpowiednio dobrana maszyna do czyszczenia laserowego może być wykorzystywana podczas renowacji konstrukcji, napraw maszyn, przygotowania krawędzi do spawania oraz oczyszczania elementów przed malowaniem. Technologia znajduje zastosowanie także przy formach, narzędziach i częściach, których nie powinno się intensywnie szlifować.
Reklama
Proces jest bezdotykowy i nie wymaga materiału ściernego nanoszonego na detal. Nadal powstają jednak pyły, opary i cząstki usuniętej warstwy. Stanowisko musi więc zostać wyposażone w odciąg oraz filtrację dopasowaną do rodzaju zanieczyszczeń. Wybór urządzenia zależy od charakteru pracy. Laser impulsowy jest często stosowany do precyzyjnego oczyszczania i powierzchni wrażliwych na nagrzewanie. Laser ciągły CW sprawdza się przy dużych powierzchniach, grubszych warstwach korozji i zadaniach wymagających wysokiego tempa. Czyszczenie laserowe może być atrakcyjne dla warsztatów obsługujących utrzymanie ruchu, remonty i renowacje. Szczególną wartość przynosi wtedy, gdy element jest drogi, trudny do zdemontowania albo musi zostać oczyszczony w wybranym miejscu.
Jedno urządzenie nie rozwiąże każdego problemu
Cięcie, spawanie i czyszczenie laserowe to trzy odrębne procesy. Wykorzystują wiązkę lasera, lecz wymagają innych źródeł, głowic, parametrów i zabezpieczeń. Funkcja czyszczenia dostępna w wybranej spawarce może być przydatna do doczyszczenia spoiny, ale nie zastąpi dedykowanego systemu podczas intensywnego usuwania korozji z dużych konstrukcji.
Reklama
Podobnie wycinarka laserowa nie pełni funkcji spawarki, mimo że oba urządzenia mogą wykorzystywać źródło światłowodowe. Zakład powinien rozpocząć od wskazania konkretnego wąskiego gardła, a następnie dobrać technologię do jego usunięcia. Jeżeli największym problemem są długie terminy oczekiwania na wycięte elementy, warto przeanalizować własne cięcie CNC. Gdy produkcję spowalniają odkształcenia i szlifowanie spoin, właściwym kierunkiem może być spawanie laserowe. Przy czasochłonnym usuwaniu rdzy lub powłok należy sprawdzić opłacalność czyszczenia laserowego.
Co powinien policzyć właściciel warsztatu?
Ocena inwestycji powinna obejmować cały proces oraz koszty towarzyszące:
Reklama
-
liczbę godzin pracy urządzenia w miesiącu
-
czas wykonywania operacji obecną metodą
-
koszt usług zlecanych na zewnątrz
-
liczbę poprawek i braków
-
zużycie ścierniwa, tarcz, chemii, gazów i materiałów dodatkowych
-
koszt zasilania, odciągu, zabezpieczeń i szkolenia
-
czas potrzebny na przygotowanie oraz przezbrojenie stanowiska
-
możliwość pozyskania nowych zleceń
Najważniejszym wynikiem jest koszt prawidłowo wykonanego detalu lub oczyszczonej powierzchni. Urządzenie pracujące bardzo szybko nie będzie opłacalne, jeśli większość czasu pozostaje niewykorzystane albo wymaga kosztownego przygotowania do każdego zadania.
Reklama
Bezpieczeństwo jest częścią wdrożenia
Przemysłowe lasery mogą należeć do najwyższej klasy zagrożenia. Bezpośrednia wiązka oraz jej odbicia stanowią ryzyko dla wzroku i skóry. Stanowisko wymaga odpowiednich osłon, kontroli dostępu, oznakowania i środków ochrony dobranych do długości fali.
Operator musi zostać przeszkolony w zakresie obsługi konkretnego urządzenia. W procesach spawania i czyszczenia potrzebny jest również skuteczny odciąg dymów oraz cząstek. Rodzaj filtracji powinien odpowiadać obrabianemu materiałowi i usuwanej powłoce. Wdrożenie obejmuje także przygotowanie instalacji elektrycznej, gazowej lub pneumatycznej, zależnie od procesu. Koszty infrastruktury trzeba uwzględnić już na etapie porównywania urządzeń.
Reklama
Próba technologiczna przed zakupem
Najlepszą podstawą decyzji jest test przeprowadzony na rzeczywistych elementach. Próbka powinna odpowiadać codziennej produkcji pod względem materiału, grubości, geometrii i stanu powierzchni.
Przy cięciu należy ocenić jakość krawędzi, dokładność wymiarową, ilość odpadu i czas wykonania. Podczas spawania trzeba sprawdzić penetrację, wygląd spoiny, odkształcenia i zakres obróbki wykończeniowej. W przypadku czyszczenia ważne są tempo usuwania warstwy, stan podłoża oraz przygotowanie powierzchni do kolejnej operacji. Wynik próby warto porównać z obecną metodą. Taka analiza pokazuje, czy laser rzeczywiście skróci proces i jaki model urządzenia odpowiada potrzebom warsztatu.
Reklama
Technologia dobrana do lokalnego rynku
Warsztat działający w Jaworznie lub w innym mieście regionu może obsługiwać lokalnych producentów, firmy budowlane, zakłady utrzymania ruchu i wykonawców konstrukcji stalowych. Własna technologia laserowa może skrócić terminy realizacji oraz rozszerzyć zakres usług, jeżeli odpowiada na rzeczywiste zapotrzebowanie klientów.
Nie każdy zakład potrzebuje wszystkich trzech technologii. Jeden może skoncentrować się na precyzyjnym cięciu detali, drugi na spawaniu cienkich elementów, a trzeci na renowacji powierzchni. Najbardziej racjonalne wdrożenie zaczyna się od procesu, który obecnie generuje najwięcej kosztów, opóźnień lub poprawek. Nowoczesność warsztatu nie wynika z liczby posiadanych maszyn. Jej miarą jest zdolność do dobrania technologii do konkretnych zleceń i wykorzystania jej w sposób bezpieczny, powtarzalny oraz ekonomicznie uzasadniony.
Czytaj nas w Google
Dodaj do Google

Reklama
Komentarze opinie
Podziel się swoją opinią
Twoje zdanie jest ważne jednak nie może ranić innych osób lub grup.
Najnowsze rolki
Reklama
Wideo jaw.pl
Reklama


Reklama
Reklama
Reklama
Najnowsze wiadomości
- 01/10 Miliony z 1,5% podatku dla organizacji z Jaworzna. Najwięcej otrzymało hospicjum
- 01/10 Bramki na A4 miały zniknąć. Kierowcy jednak jeszcze poczekają
- 01/10 Słomiane parasole wróciły na Podłęże. Skwer odzyskał swój wygląd
- 01/10 Mieszkanie za remont w Jaworznie - rusza kolejna edycja akcji. Na nowych mieszkańców czekają 84 lokale
- 01/10 Umowa EMP z Foxconnem coraz bliżej. Padł termin dla projektu w Jaworznie
- 01/10 Kolizja na ul. Chełmońskiego w Jaworznie. Kierująca BMW ukarana mandatem
- 01/10 Nowe źródło ciepła w Jaworznie. Miasto i TAURON podpisały porozumienie
- 01/10 Wystawa Mirosława Miranowicza, czyli dlaczego pewna pani strzela sobie w głowę?
- 01/10 Ekopracownie pod chmurką powstaną w całym województwie. Wśród beneficjentów Jaworzno
- 01/10 Graj po zielone z Akademią Śląska. Ponad 9,3 tys. osób objętych wsparciem
- 01/10 Kolejne zwężenie na DK 79 w Jaworznie. Kierowcy muszą liczyć się z utrudnieniami
- 01/10 40-latek podejrzany o zabójstwo na Łubowcu trafił do aresztu. Policja pokazała jego zatrzymanie
- 01/10 30-lecie Ogniska Wychowawczego w Jaworznie
- 01/10 Jak zmienić konto bankowe w ZUS do realizowanej już wypłaty 800 plus?
- 01/10 Kolizja na ul. Chełmońskiego
- 01/10 Wydział urzędu zostanie przeniesiony. Będzie funkcjonował w wyremontowanym budynku
- 30/09 Ciężkowianka II Jaworzno z wygraną na inaugurację sezonu
- 30/09 Kolejna działka przy ul. Olszewskiego w Jaworznie na sprzedaż. Cena to blisko 500 tys. zł
- 30/09 Tysiące pracowników odchodzi z PGG. Spółka planuje dużą redukcję zatrudnienia
- 30/09 Policjanci w jaworznickiej szkole. Rozmawiali z uczniami o przemocy i hejcie
Komentarze