
Sprawdź naszą aplikację:

Reklama
WEDM czy frezowanie CNC – którą metodę wybrać przy wąskich szczelinach i precyzyjnych konturach?
26/09/2026 12:36
Spis treści
- WEDM usuwa materiał bez kontaktu narzędzia z detalem
- Wąska szczelina często przemawia za WEDM
- Promień naroża różni obie technologie
- Dokładność konturu zależy także od grubości detalu
- Frezowanie CNC szybciej usuwa większą objętość materiału
- Twardość materiału może zmienić wybór metody
- Geometria detalu powinna decydować o technologii
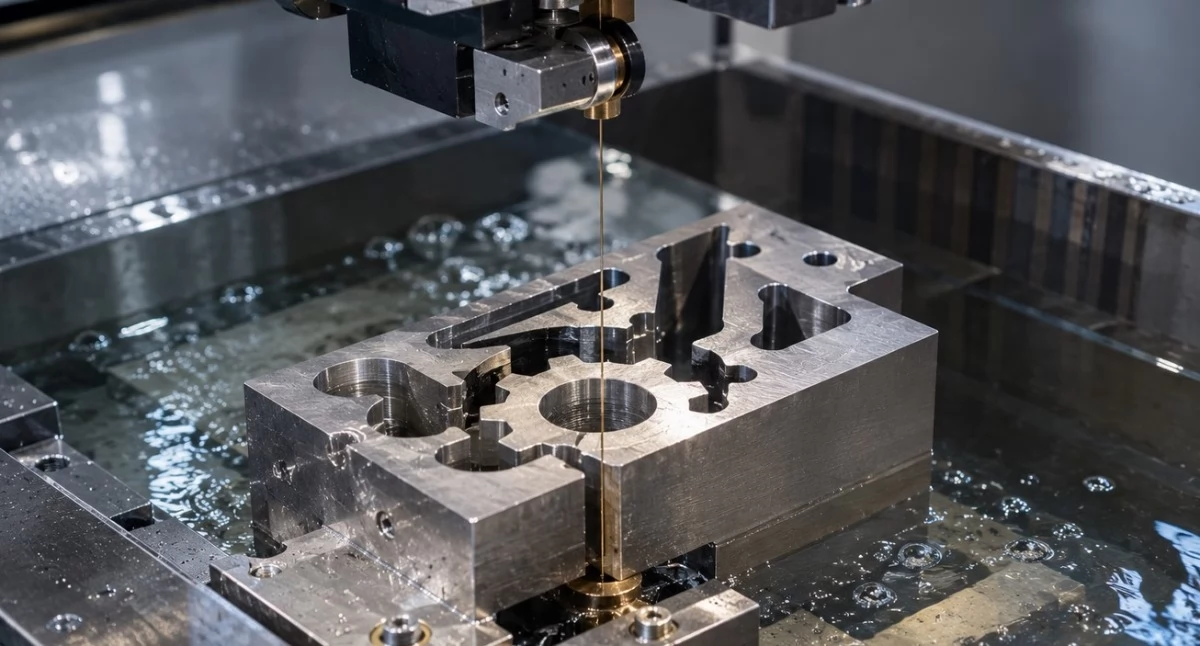
Wąska szczelina, mały promień naroża i rozbudowany kontur mogą sprawić, że standardowe frezowanie stanie się trudne albo niepotrzebnie czasochłonne. W takich zadaniach często rozważa się WEDM, czyli elektrodrążenie drutowe. Obie technologie pozwalają uzyskać wysoką dokładność, ale usuwają materiał w zupełnie inny sposób. Wybór zależy od geometrii detalu, materiału, rodzaju powierzchni oraz wymaganej wydajności.
WEDM usuwa materiał bez kontaktu narzędzia z detalem
W elektrodrążeniu drutowym cienki drut pełni funkcję elektrody, a serię kontrolowanych wyładowań elektrycznych wykorzystuje się do miejscowego usuwania materiału. Drut nie naciska mechanicznie na detal. Dzięki temu proces ogranicza ryzyko ugięcia smukłych fragmentów i pozwala obrabiać materiały po hartowaniu bez typowego dla frezowania zużycia ostrza.
Metoda ma jednak wyraźne ograniczenie. Materiał musi przewodzić prąd. WEDM służy przede wszystkim do wycinania konturów przelotowych, ponieważ drut musi przejść przez cały przekrój detalu. Przy zamkniętych konturach wewnętrznych trzeba także wykonać otwór startowy, przez który maszyna przeprowadzi drut.
Reklama
Wąska szczelina często przemawia za WEDM
Podczas frezowania szerokość szczeliny ogranicza średnica narzędzia. Bardzo mały frez staje się mniej sztywny, zwłaszcza przy dużej głębokości obróbki. Rośnie wtedy ryzyko jego ugięcia, drgań i złamania. Trzeba też skutecznie usuwać wióry z wąskiego kanału.
W WEDM szerokość cięcia zależy przede wszystkim od średnicy drutu oraz szczeliny wyładowczej. Pozwala to wykonywać wąskie i głębokie przecięcia bez stosowania smukłego frezu. Z tego powodu obróbka WEDM i EDM sprawdza się m.in. przy częściach narzędziowych, matrycach, wykrojnikach oraz detalach wymagających dokładnych wycięć.
Reklama
Przed wyborem technologii trzeba sprawdzić:
- czy szczelina jest przelotowa,
- jaką ma szerokość i głębokość,
- czy materiał przewodzi prąd,
- jaki promień dopuszcza projekt w narożach,
- czy detal może uginać się pod wpływem sił skrawania,
- jak dużą objętość materiału trzeba usunąć.
Promień naroża różni obie technologie
Frez ma określoną średnicę, dlatego w wewnętrznym narożu pozostawia promień wynikający z geometrii narzędzia. Im mniejszego promienia wymaga projekt, tym mniejszego frezu trzeba użyć. Przy głębokich kieszeniach może to utrudnić obróbkę i wydłużyć czas wykonania części.
WEDM pozwala uzyskać znacznie mniejsze promienie, ponieważ ogranicza je średnica drutu oraz szczelina wyładowcza. Nie oznacza to jednak naroża idealnie ostrego. Elektrodrążenie także pozostawia niewielki promień. Konstruktor powinien więc określić dopuszczalną wartość zamiast zakładać geometryczne zero.
Reklama
Dokładność konturu zależy także od grubości detalu
Przy WEDM trzeba uwzględnić grubość przecinanego materiału. Drut pozostaje napięty między prowadnicami, ale podczas cięcia może nieznacznie odchylać się pod wpływem wyładowań. Ma to znaczenie szczególnie przy grubych detalach i gwałtownych zmianach kierunku konturu. Przy wysokich wymaganiach dokładności stosuje się kolejne przejścia wykańczające, które korygują kształt i poprawiają powierzchnię.
Frezowanie również wymaga przejść wykańczających, gdy projekt określa małe tolerancje lub niską chropowatość. Sama nazwa technologii nie przesądza więc o dokładności gotowej części.
Reklama
Frezowanie CNC szybciej usuwa większą objętość materiału
WEDM oferuje wysoką dokładność, lecz usuwa materiał wolniej niż typowe skrawanie. Gdy trzeba wykonać rozległą kieszeń, stopień, płaszczyznę lub przestrzenną powierzchnię 3D, frezowanie CNC zwykle pozwala szybciej uzyskać wymagany kształt.
Frezowanie daje też większą swobodę przy detalach nieprzelotowych. Narzędzie może wykonywać kieszenie, otwory, powierzchnie pochylone i formy przestrzenne. WEDM nie zastąpi więc frezowania przy każdej skomplikowanej geometrii.
Twardość materiału może zmienić wybór metody
Przy frezowaniu twardych stali rośnie obciążenie narzędzia i znaczenie parametrów skrawania. W przypadku WEDM twardość materiału ma mniejszy wpływ na możliwość wykonania konturu, o ile materiał przewodzi prąd. Dlatego elektrodrążenie często wykorzystuje się po hartowaniu, gdy część wymaga dokładnego profilu.
Reklama
Nie zawsze trzeba ograniczać proces do jednej technologii. Najpierw można usunąć większą ilość materiału frezowaniem, a następnie wykonać precyzyjne szczeliny i kontury metodą WEDM. Pozwala to wykorzystać zalety obu sposobów obróbki.
Geometria detalu powinna decydować o technologii
Wąska szczelina sama nie przesądza o wyborze WEDM. Trzeba uwzględnić jej głębokość, przebieg, materiał, wymagany promień, tolerancję oraz liczbę części. Frezowanie CNC lepiej nadaje się do szybkiego kształtowania bryły i powierzchni 3D, natomiast WEDM daje większe możliwości przy przelotowych konturach, małych promieniach i twardych materiałach przewodzących.
Reklama
Jeśli zlecasz detal, którego geometria wymaga połączenia dokładnego frezowania z elektrodrążeniem, zapoznaj się z ofertą TOOLE. Firma wykonuje frezowanie CNC oraz WEDM i EDM, dzięki czemu może zaplanować kolejność operacji zgodnie z konstrukcją części i wymaganiami wymiarowymi.
Czytaj nas w Google
Dodaj do Google

Reklama
Komentarze opinie
Podziel się swoją opinią
Twoje zdanie jest ważne jednak nie może ranić innych osób lub grup.
Najnowsze rolki
Reklama
Wideo jaw.pl
Reklama


Reklama

Reklama
Reklama
Najnowsze wiadomości
- 26/09 Zakończenie sezonu motocyklowego 2026 w Jaworznie. Parada przejechała ulicami miasta
- 26/09 Dodatkowe pociągi między Jaworznem a Bukownem. Zmiany od października
- 26/09 Zmarł ks. Artur Ruduś. Pogrzeb odbędzie się w Jaworznie
- 26/09 Blog: Proszę uciszyć psa. Prezes idzie skontrolować podłogę
- 26/09 Zmiana czasu 2026. Tej nocy cofniemy zegarki o godzinę
- 26/09 Niedziele handlowe w 2026 roku. Czy 27 września to niedziela handlowa?
- 26/09 Oczywista Nieoczywistość – Przetrwanie
- 26/09 Sosina: Położyli kłody i zarobili więcej z opłat za parking. Mieszkańcy: Przyjeżdżamy na krótko, pospacerować. Nie chcemy płacić
- 25/09 Kacper Kabara i Kamil Młodziński z wygranymi na MMA ATTACK 7 w Będzinie
- 25/09 Zakręcisz kaloryfer, a rachunek i tak przyjdzie. Ważna zmiana od 2027 roku
- 25/09 Zbyt płytkie groby na cmentarzu w Jaworznie? Mieszkaniec mówi o nieprawidłowościach
- 25/09 Nowe biura Urzędu Miejskiego. Za przebudowę chcą nawet 2,4 mln zł
- 25/09 Seniorzy na drodze. Rusza akcja „Bezpieczni 60+”
- 25/09 Rynek w Jaworznie z miejscami pod zimowe ogródki. Jest 21 dostępnych stanowisk
- 25/09 Ostrzeżenie: Urząd Miejski nie prowadzi audytów nieruchomości
- 25/09 Sesja Rady Miejskiej w Jaworznie. Jakie decyzję podjęli radni?
- 25/09 MOPS, OIK i OW: zmiany w miejskich placówkach w Jaworznie to szukanie oszczędności czy konieczna reforma? Radni zdecydowali
- 24/09 Parada motocykli w Jaworznie. Wkrótce zakończenie sezonu
- 24/09 W Jaworznie rusza jesienna deratyzacja. Sprawdź terminy
- 24/09 Ciężkowianka Jaworzno rozpoczęła sezon
Komentarze